

En la fabricación de -alta gama, un acabado superficial- similar a un espejo en aleaciones de aluminio es un indicador de calidad fundamental para productos como dispositivos electrónicos y piezas de acabado para automóviles. Entonces, ¿sabes cómo?Mecanizado CNC de aleaciones de aluminio.logra este efecto espejo? Para lograr este impresionante acabado de espejo, normalmente tres elementos trabajan juntos.
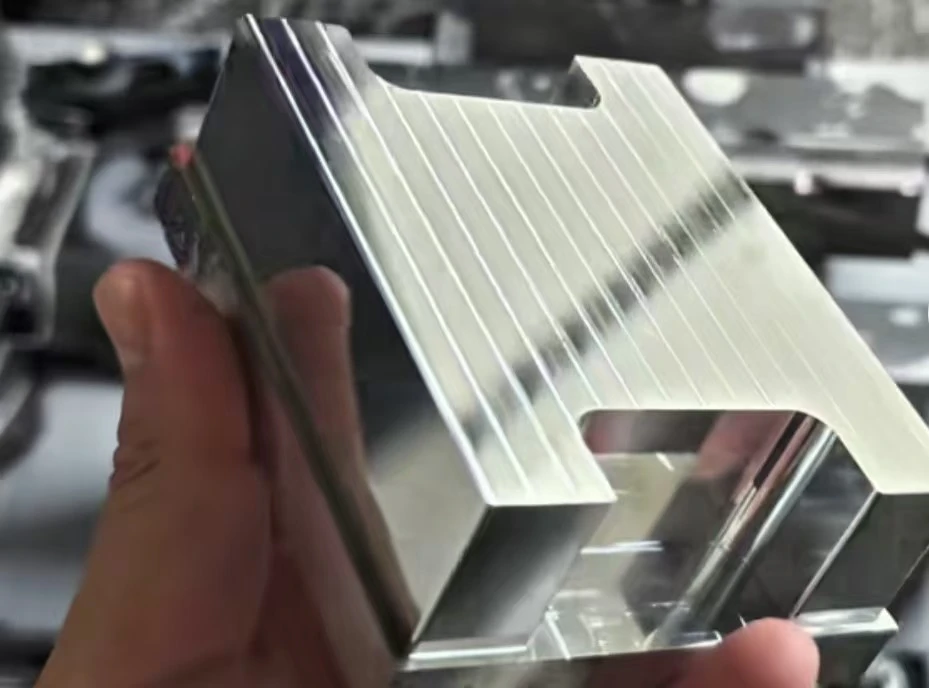
Precisión del equipo: la garantía principal para el mecanizado de espejos de alto-brillo
La precisión de las máquinas herramienta CNC determina directamente la calidad final de la superficie del mecanizado de aleaciones de aluminio y es un requisito previo para lograr un acabado tipo espejo de alto-brillo-. Los equipos de mecanizado CNC deben cumplir requisitos de posicionamiento de alta-precisión y estabilidad del movimiento.
Por lo tanto, antes de poner en marcha la máquina, primero se debe probar la precisión del cono interno del husillo de la máquina herramienta. Se puede utilizar un indicador de cuadrante para garantizar que el descentramiento del cono interno esté dentro de 0,001 mm. Esta precisión es uno de los principales factores que afectan el resultado del mecanizado de espejos. En segundo lugar, verifique el descentramiento de la herramienta. Se recomienda medir en el vástago de la herramienta entre 2 y 2,5 mm por encima del borde cortante.

Además, la precisión geométrica del equipo es crucial. La precisión de posicionamiento de la máquina herramienta debe ser inferior o igual a ±0,003 mm/1000 mm, y la precisión de posicionamiento de la repetibilidad debe ser inferior o igual a ±0,0015 mm para evitar una textura superficial desigual causada por errores del equipo. Al mismo tiempo, se necesita un sistema de enfriamiento de temperatura constante-y un dispositivo de aislamiento de vibraciones para controlar la temperatura de funcionamiento de la máquina herramienta a 20 ± 1 grado, lo que reduce el impacto de la deformación térmica en la precisión del mecanizado. Esto debe combinarse con codificadores lineales de alta-precisión (resolución de 0,01 µm) para lograr retroalimentación de posición en tiempo real-, asegurando la precisión posicional relativa entre la herramienta y la pieza de trabajo, proporcionando así un soporte estable del equipo para el mecanizado de espejos de alto-brillo.
Mecanizado en desbaste: sentando las bases para el acabado tipo espejo
El objetivo principal del mecanizado de desbaste es eliminar eficientemente el exceso de material y dejar un margen uniforme para el mecanizado de acabado, evitando la deformación por tensión en procesos posteriores debido a un margen de stock desigual. Antes del mecanizado, la pieza en bruto de aleación de aluminio requiere un tratamiento previo-: tratamiento con solución y envejecimiento para aumentar la dureza del material a HB80-100, lo que reduce la deformación plástica durante el corte; Limpieza ultrasónica para eliminar manchas de aceite superficial y películas de óxido, evitando rayones de mecanizado causados por impurezas.
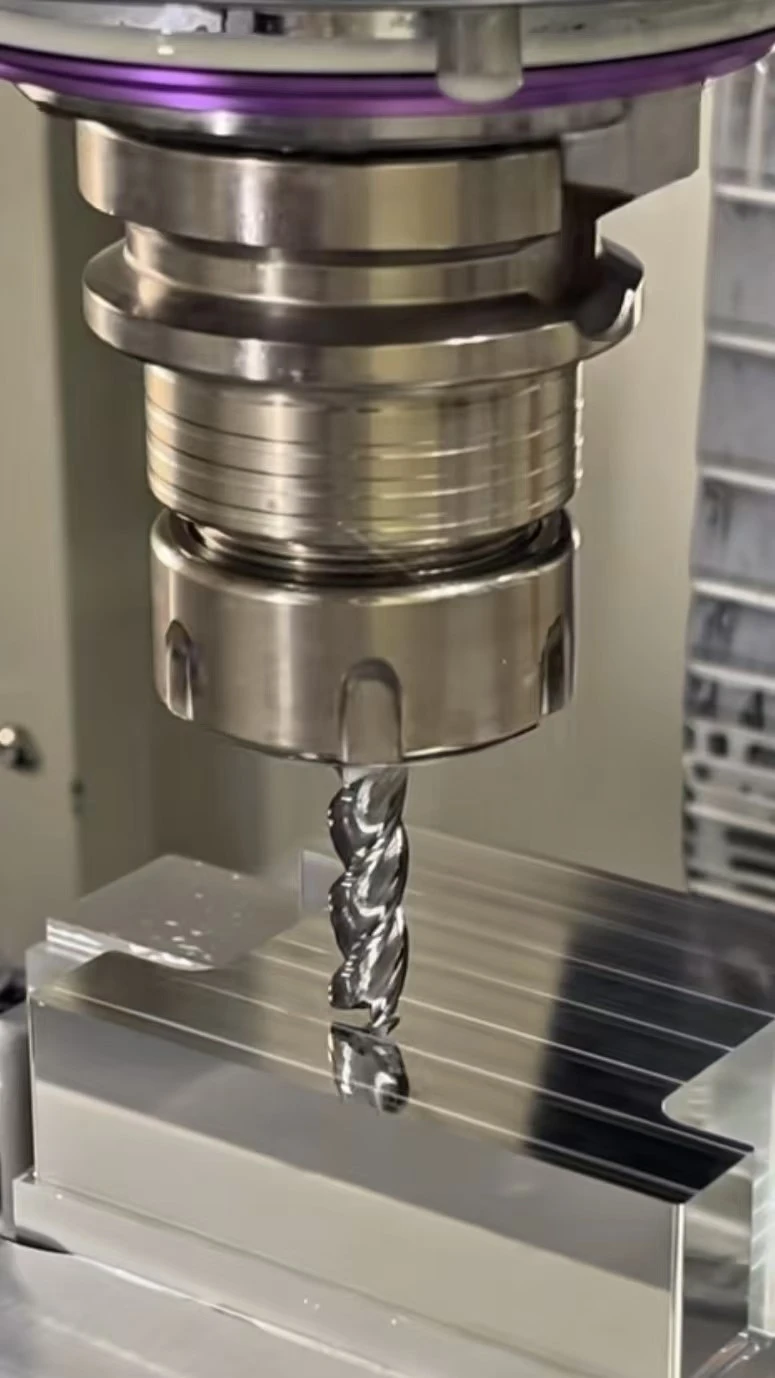
Durante la etapa de desbaste, seleccione fresas de carburo. Elija un diámetro de herramienta de 8-16 mm según el tamaño de la pieza en bruto. Adopte una estrategia de corte en capas, controlando la profundidad de corte por capa a 1-3 mm, con una velocidad de avance de 3000-5000 mm/min y una velocidad del husillo de 5000-8000 rpm para eliminar rápidamente la mayor parte del exceso de material. Utilice una trayectoria de fresado trocoidal para evitar el impacto de la inmersión vertical sobre la superficie de la pieza de trabajo. Deje un margen de acabado uniforme de 0,15 a 0,2 mm para garantizar una carga estable de la herramienta durante el acabado. Al mismo tiempo, utilice refrigerante de alta presión (presión de 5 a 8 MPa) y un fluido de corte de aleación de aluminio especializado que contenga aditivos antisoldadura para eliminar eficazmente el calor de corte y evitar la acumulación de bordes, proporcionando una superficie base plana y libre de defectos para el acabado posterior.
Mecanizado de acabado: el paso clave para lograr el efecto espejo de alto brillo-
El mecanizado de acabado es el proceso principal para lograr un efecto espejo de alto-brillo en aleaciones de aluminio, y requiere un control preciso en tres aspectos: selección de herramientas, ajuste de parámetros y optimización de trayectoria. Priorizar el uso de herramientas de PCD (diamante policristalino), que tienen una dureza superior a HV8000, un filo que puede pulirse a Ra menor o igual a 0,01 µm y un bajo coeficiente de fricción, lo que previene eficazmente la adhesión del material al cortar aleaciones de aluminio. Establezca el ángulo de inclinación de la herramienta entre 8 y 12 grados y controle el radio del filo entre 0,01 y 0,03 mm para reducir la resistencia al corte y el desgarro de la superficie.
Emplee una alta-velocidad, una mínima-cantidad-de-lubricación (MQL) o una estrategia de micro-corte para los parámetros de mecanizado: aumente la velocidad del husillo a 20 000-30 000 rpm para reducir las fuerzas de corte y minimizar la deformación plástica del material; controlar la velocidad de avance a 800-1500 mm/min, con un avance por diente de 0,005-0,01 mm, para evitar marcas de avance; controle la profundidad de corte por pasada a 0,01-0,03 mm, reduciendo gradualmente la rugosidad de la superficie en 3-5 pasadas de acabado ligero. Utilice enfriamiento por niebla de aceite con un diámetro de partícula de aceite de 5 a 10 µm, que proporciona enfriamiento y lubricación y al mismo tiempo evita residuos que podrían afectar el brillo de la superficie.
Para la planificación de trayectorias, utilice trayectorias en espiral o concéntricas (contorno-paralelo) para evitar cambios repentinos en la textura de la superficie causados por cambios frecuentes de dirección; controle la superposición de la trayectoria de la herramienta al 30%-50% para garantizar una superficie mecanizada uniforme. Después de terminar, se requiere un paso simple de pos-procesamiento: use aire comprimido de 0,6 a 0,8 MPa para eliminar las virutas de la superficie, seguido de 10 minutos de limpieza ultrasónica a 40 kHz para eliminar pequeñas impurezas residuales, logrando finalmente un efecto de espejo de alto brillo con Ra menor o igual a 0,02 µm.

Para lograr un acabado de espejo de alto-brillo en el mecanizado CNC de aleaciones de aluminio, es esencial un alto grado de coordinación entre la precisión del equipo, la calidad del mecanizado en desbaste y los procesos de mecanizado de acabado. Al seleccionar equipos CNC de alta-precisión, optimizar la distribución del stock de mecanizado en desbaste y controlar con precisión los parámetros de mecanizado de acabado, se pueden cumplir consistentemente los estrictos requisitos de calidad de la superficie de los productos de alta-calidad, brindando soporte técnico para el avance de alta-la fabricación de precisión de aleaciones de aluminio.